 英語


業界ニュース
Oct 07,2026
ステンレス鋼の放射率を理解する: 値、重要な要素、および測定ガイド
赤外線温度計をステンレス鋼の表面に向けて、予想外に低い測定値を得たことがある場合、その原因はほぼ間違いなく放射率です。ステンレス鋼は産業プラントで最も一般的な材料の 1 つですが、その放射率は、表面の仕上げ方、温度、酸化の程度によって大きく異なります。したがって、ステンレス鋼の放射率を理解することは、非接触温度測定に依存する人にとって不可欠です。また、これにより、要求の厳しい用途で接触温度センサーが依然として人気がある理由も説明されます。
放射率とは何ですか?
放射率は、放射率 1.0 の完全黒体と比較して、表面が熱放射を放出する能力です。放射率 0.10 の材料は、同じ温度の黒体が放出する放射線の 10 パーセントのみを放出します。ほとんどの研磨された金属は、放射する放射線よりも多くの放射線を反射するため、放射率の値が低くなります。そのため、光沢のあるステンレス鋼パイプは、赤外線センサーでは実際よりもはるかに冷たく見えることがあります。
赤外線温度計とサーマルカメラの場合、放射率が主な補正係数です。この機器はターゲットからの放射線を測定し、それを温度の測定値に変換します。放射率設定がターゲットの実際の放射率と一致しない場合、表示される温度は間違ったものになります。ステンレス鋼の場合、多くの条件下で放射率が低いだけでなく、材料の経年変化とともに放射率も変化するため、これは特に重要です。
ステンレス鋼の放射率値: クイックリファレンス
エンジニアや技術者は、赤外線温度計を構成するときに開始値を必要とすることがよくあります。以下の表は、ステンレス鋼表面の一般的な全半球放射率の値をまとめたものです。これらを初期推定値として使用し、特定の合金、温度、および機器の表面状態に基づいて調整してください。
| 表面状態 | 標準放射率 | 実践的なメモ |
|---|---|---|
| Polished or mirror finish | 0.07~0.15 | 強く反射します。低排出。 sensitive to viewing angle |
| ブラシ仕上げまたはサンディング仕上げ | 0.20~0.40 | Surface roughness increases emissivity |
| Weathered or mildly oxidized | 0.40~0.70 | Thin oxide film changes radiation properties |
| Heavily oxidized or annealed | 0.70 – 0.85 | 高排出。 closer to black body behavior |
| Type 301 / standard austenitic alloys | 0.50 – 0.63 | 中程度の温度で一般的な合金をカバーする範囲 |
Notice the enormous spread. 300 °C で磨かれたステンレス鋼の容器の放射率は 0.1 近くになりますが、同じ容器の高度に酸化された部分は 0.8 を超える可能性があります。赤外線温度計が 0.95 に設定されている場合、研磨された部分の測定値は非常に低くなり、酸化された部分の測定値はわずかにずれるだけになります。このため、ハンドブックから 1 つの放射率値だけを取り出して忘れるのは危険です。
ステンレス鋼の放射率に影響を与える要因
Stainless steel emissivity is not a constant.いくつかの変数が影響を与えるため、より深く理解することは、適切な測定戦略を選択するのに役立ちます。
表面仕上げ
粗い表面は、繰り返されるジオメトリにより熱放射が逃げる機会が増えるため、滑らかな表面よりも効率的に放射されます。鏡面仕上げの磨かれたステンレス鋼は、エミッターが貧弱です。サンドブラスト、ブラッシング、または化学エッチングを行うと、放射率が大幅に上昇します。実際には、材料の仕様と洗浄方法により、測定値が 4 倍以上変化する可能性があります。
温度
一般に金属の放射率は、特に表面状態が変化すると温度とともに増加します。ステンレス鋼の場合、関係は線形ではありません。ステンレス鋼に関する調査研究では、数時間暴露した後、約 395 °C で放射率が 0.03 増加する可能性があり、その傾向は温度が上昇するにつれて続くことが報告されています。高温プロセスの場合は、プロセスに近い温度で測定された値を使用するのが最善です。
波長
すべての材料はスペクトル全体にわたって放射線を放出しますが、ステンレス鋼はすべての波長で均等に放出するわけではありません。 8 μm で測定された分光放射率の値は、熱伝達の計算で使用される全放射率とは異なる場合があります。赤外線温度計は多くの場合、特定のスペクトル帯域で動作するため、入力する放射率の値は、理想的には検出器の波長帯域に対応する必要があります。一般に、短波長の機器は長波長の機器に比べて放射率の変化に対する感度が低くなります。
Oxidation and Contamination
酸化はおそらくプラントオペレーターにとって最も現実的な問題です。ステンレス鋼を空気中で加熱すると、薄い酸化クロム層が形成されます。この酸化物層は、地金よりもはるかに高い放射率を持っています。最初は明るく低放射率の表面であったものが、高温でわずか数時間後には暗く高放射率の表面になることがあります。油、スケール、堆積物、さらには指紋も一時的に放射率を変化させます。表面の状態は時間とともに変化するため、先月機能した放射率補正は今日は信頼できない可能性があります。
温度測定において放射率が重要な理由
赤外線測定では、ターゲットの実際の放射率を測定していない限り、放射計の内蔵放射率設定は推測になります。実際の放射率が 0.20 のステンレス鋼の表面に、0.95 に設定したデバイスを向けるとします。表面が放射するエネルギーは機器が予想するよりもはるかに少ないため、表示される温度は実際の温度より大幅に低くなります。温度が上昇すると誤差が 100 °C を超える可能性があり、誤った安全マージン、誤ったプロセスの決定、およびエネルギーの無駄が生じます。
これが、非常に多くの工場が非接触温度計と信頼性の高い接触温度センサーを組み合わせている理由です。あ 熱電対 または、測温抵抗体は、放射率にまったく依存せず、導電性接触を通じて直接温度を測定します。ステンレス鋼の表面で信頼できる読み取り値が必要な場合、特に校正、品質管理、またはプロセス管理の場合、多くの場合、接触センサーがより信頼性の高い選択肢となります。
 プレミアム高温センサー PT100 タイプ K ステンレス鋼熱電対 種類 目盛許容差 クラスⅠⅡ 許容値測定範囲℃ 許容値測定範囲℃ WRN K ±1.5℃ -40~ 375 ±2.5℃ -40~ 333 ±0.004/t/ 375~1000 ±0.0075/t/... 製品を見る→
How to Improve Measurement Accuracy
赤外線温度計を使用している場合でも、固定設備を使用している場合でも、ステンレス鋼の放射率の影響を軽減する方法が実証されています。
- Measure emissivity directly when possible.接触プローブを使用してサンプルを既知の温度に加熱し、両方の測定値が一致するまで赤外線温度計を調整します。これにより、ほとんどの表面効果と波長効果が補償されます。
- Keep the same viewing angle.研磨された金属の放射率は指向性が高くなります。毎日の測定値が同等であるように、一貫した測定角度、理想的には表面に対して垂直を使用してください。
- Apply high-emissivity treatment.フラットブラックコーティング、高温テープ、または放射率ペイントの小さなパッチにより、ステンレス鋼上に信頼できる基準点が作成されます。プロセスエリアで赤外線を使用する必要がある場合に非常に効果的です。
- Select the right instrument operator.短波長の赤外線温度計の場合、放射率誤差の影響が小さく、きれいで明るい表面での精度が向上します。
- 最終確認には接触センサーを使用してください。プロセスが許可する場合は、熱電対または RTD をプロセスに挿入するか、表面センサーをパイプにクランプします。これにより、放射率の変動が完全に回避され、直接の参照が得られます。
パイプラインの表面温度やバルブ本体の温度などの表面温度測定の場合、粘着表面熱電対は赤外線読み取り値と比較するための安定した基準を提供します。これは、穴を開けたりプロセスを停止したりせずに赤外線ゲージを校正したい場合に特に便利です。
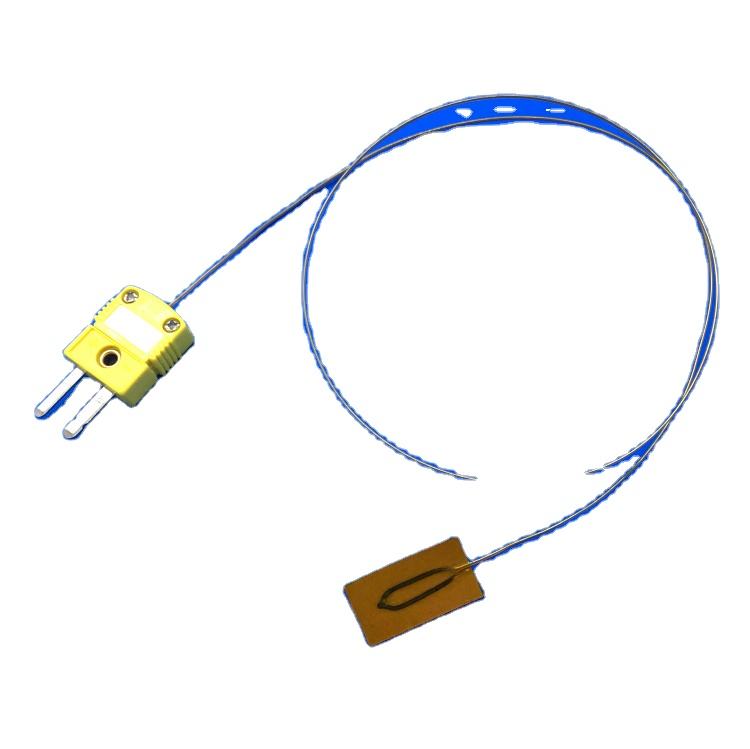 温度測定用の高精度表面実装自己接着 K タイプ熱電対 製品名 パッチ熱電対の項目値 保証 1 年 認証 GS、iso9001、ce、rohs、astm、gb カスタマイズされたサポート OEM 原産地 中国 ブランド名 haoqi モデル... 製品を見る→
より広範な制御システムにおいて、工業用温度センサーは正確なフィードバック ループの基盤です。温度制御がどのようにサポートされているかを理解するには、以下を参照すると役立つかもしれません。 温度制御システムにおける工業用温度センサーの役割 .
産業用途のための実際的な考慮事項
ステンレス鋼はプロセス産業のいたるところに使用されています。で 石油化学プラント たとえば、ステンレス鋼の反応器、熱交換器、配管はすべて正確な温度監視を必要とします。研磨された反応容器の外側の放射率は、絶縁、酸化、または塗装されたノズル接続部とは大きく異なります。サーマルカメラで大型容器をスキャンする場合、オペレーターはすべての表面に単一の放射率値が適用されると想定しているため、ホットスポットを見逃すことがよくあります。
食品および飲料の加工もステンレス鋼が主流となる分野です。衛生的なデザインには滑らかな電解研磨仕上げが施されており、洗浄には最適ですが、赤外線温度測定には適していません。食品加工ラインが製品の温度をチェックするために非接触センサーに依存している場合、ステンレス鋼の機器と製品自体の放射率を別々に扱う必要があります。
高温熱処理は、放射率の動的な性質も示します。ステンレス鋼部品が加熱および冷却されると、酸化層が厚くなり、表面発光特性が変化します。したがって、炉のオペレーターは、部品がすでに通過したサイクル数に応じて、部品のバッチから非常に異なる赤外線信号を確認する可能性があります。このような条件では、工業用高温熱電対などの固定接触型温度センサーが材料に直接接触し、放射線の影響を無視できるため、多くの場合好まれます。
 1200℃工業用高温熱電対 K/S/R/Bタイプ セラミックチューブ 貴金属T 製品名 高温センサー 保証 3 年 認証 ISO9001、CE、RoHS、GB、ASTM カスタマイズされたサポート OEM モデル番号 wrr120 範囲 0-1200c 精度クラス... 製品を見る→
どのような業界であっても、メッセージは同じです。ステンレス鋼の放射率が一定の数値であると仮定しないでください。機器の表面状態を文書化し、可能な場合は接触測定で設定を確認し、機器を定期的にチェックして酸化、汚染、または表面コーティングの変化を捉えます。この段階で少し注意することで、下流での大きな測定エラーを防ぐことができます。
ステンレス鋼の放射率は変動する目標ですが、必ずしも問題点になるわけではありません。実際の表面状態に基づいて放射率値を選択し、一貫した測定形状を使用し、最も危険な場合には接触センサーに依存することで、最も反射率の高い鋼材であっても正確な温度制御を維持できます。放射率条件が難しい用途に適した温度センサーの選択にサポートが必要な場合は、当社のチームがプロセスと予算に合わせたソリューションを推奨します。


著作権 © 2025. Jiangsu Zhaolong Electrics Co., Ltd.
 卸売電気熱電対メーカー
